


PVC WPC Foam Board Machine Machine Machine
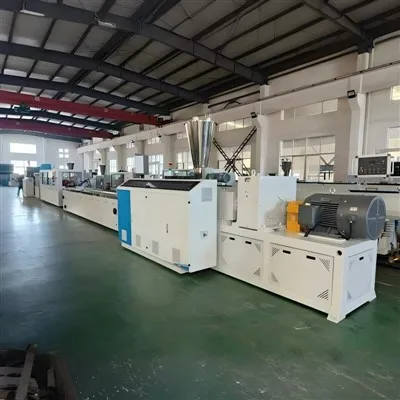
PVC (clorur de polivinil) i WPC (material compost de plàstic de fusta) Equips de placa d’escuma.
Es tracta d’una línia de producció d’extrusió sofisticada i altament especialitzada, que s’utilitza per produir plaques de plàstic lleuger, aïllament tèrmic, aïllament de so i plaques de plàstic d’escuma fàcil. El tauler d’escuma de PVC (com el procés Celuka per a escuma/escuma de pell gratuïta) i el tauler d’escuma WPC s’utilitzen àmpliament en indústries com la construcció, la publicitat, els mobles i la decoració.
Introducció a les tecnologies i processos bàsics
1. PVC Board d’escuma:
· Procés: s’utilitza principalment el mètode Celuka, que implica escuma de la pell. La sortida del motlle té una matriu de forma (comunament coneguda com a "matriu de boca" o "matriu de plaques"), on el material fos s'extreu a alta pressió i entra en un entorn amb una caiguda sobtada de la pressió. L’agent d’escuma interna es vaporitza, però la pell exterior es refreda ràpidament en contacte amb la paret interior de la matriu de forma, formant una capa d’escorça dura, suau i densa.
· Característiques: la superfície és molt llisa i dura, i l’interior és l’estructura d’escuma de cèl·lules tancades, amb pes lleuger i alta resistència.
2. WPC Foam Board:
· Procés: barregeu la pols de fusta (o fibres vegetals com la pols de bambú i la closca d’arròs) amb plàstic (principalment PVC, PE, PP) i extreu -les en forma. L’escuma pot reduir significativament la densitat del tauler, augmentar la duresa i millorar l’aspecte (amb una sensació de llenya més forta).
· Característiques: Combinant els avantatges de la fusta i el plàstic, té una duresa més alta que el plàstic pur i és més resistent a la humitat i la corrosió que la fusta. Després d’escumar, es fa més lleuger i un cost més - efectiu.
Components principals de la línia de producció
Una línia de producció completa de taulers d’escuma PVC/WPC és un model de "una màquina, dues línies", on una línia de producció completa simultàniament els dos principals processos de plàstic i conformació. Consisteix principalment en els sistemes següents:
1. Sistema de barreja i transport
· Mescladors de calor i fred d'alta velocitat:
· Aquest és un equip de tractament pre - necessari per a la producció de PVC. La resina PVC està en forma de pols. Ha de ser completament barrejat, infiltrat i gel amb més de deu additius, incloent estabilitzador, agent d’escuma (sèries de CA, etc.), modificador, lubricant, pols de fusta (per a WPC), pigment, etc. a temperatura alta (aproximadament 120 graus), i després es va refredar fins a 40-50 graus en la batedora freda per evitar la caiguda.
· La qualitat de la barreja determina directament el rendiment i la qualitat de l'escuma del producte final.
2. Sistema d’extrusió
· Twin cònical - Extrusora de cargol:
· Aquesta és la base absoluta de l'extrusió de PVC/WPC. El disseny del cargol cònic és molt adequat per processar barreges en sec en pols en pols. Té una forta capacitat d’alimentació, calefacció de cisalla relativament baixa i bons efectes de barreja i plastificació sobre materials.
· Especificacions: models comuns com STS-55, STS-65, STS-80, etc., amb una sortida que va des de 100kg/h a 600kg/h.
· Sistema d'injecció d'agents d'escuma (per a l'escuma química):
· S'ha afegit l'agent d'escuma (AC) durant el procés de mescla. No es requereix cap equip addicional.
· Sistema d'injecció d'agents d'escuma (per a l'escuma física):
· Si es requereix CO Supercrític CO ₂ o N ₂ com a agent d’escuma física, es necessita un sistema de mesurament i injecció de gas precís per injectar el líquid supercrític a la fusió.
· Motlle:
· Els motlles de taulers d’escuma són el nucli de la tecnologia i extremadament precisos.
· L’adopció d’un disseny de canal de flux d’estil penjat garanteix una uniformitat absoluta de la pressió, el cabal i la temperatura quan la fosa surt del motlle, que és un requisit previ per obtenir una estructura de porus uniformes i una distribució de densitat estable.
· Hi ha un dispositiu d’acceleració dins del motlle per establir la pressió posterior.
· L’exportació de motlles és un motlle de boca normalitzat que coincideix amb la forma de la xapa.
3. Sistema de formació i refrigeració (la major diferència respecte a la línia de producció de taulers sòlids)
· Taula de conformació de buit:
· Aquest és l'equip clau del mètode Celuka. La llosa inicialment foomenada que surt del motlle entra immediatament en una o més caixes formadores de buit.
· Hi ha plaques de forma superior i inferior dins de la caixa de formació, que es refreden per aigua. Per adsorció de buit, la llosa suau s’adhereix estretament a la placa de refrigeració i conformació, donant lloc a dimensions precises, superfície llisa i estructura de l’escorça.
· La longitud i el nombre de seccions de la taula de conformació afecten directament la velocitat de producció i l'efecte de refrigeració.
· Dipòsit d’aigua de refrigeració:
· Després de refredar i donar forma inicial a la taula de conformació, el tauler entra al dipòsit d'aigua de refrigeració per al refredament final. El lavabo sol ser una bola flotant o tipus de corró per evitar la deformació del tauler.
4. Sistema de tracció i tall
· Machine de tracció:
· Adopció d'un tipus de corró multi (amb múltiples rodets de goma a la part superior i inferior) o un tractor de tipus de pista. Proporcioneu una tracció forta, estable i uniforme per superar la resistència a l’adsorció del buit dins de la taula de conformació i traieu -la sense problemes.
· Saw de tall automàtic:
· La serra de tall de seguiment és una configuració estàndard. Durant el tall, es mou de manera sincrònica amb el tauler per aconseguir un tall lliure d’estrès i garantir un tall suau i uniforme.
· Plataforma de grues/flipping apilador:
· Rebre i apilar automàticament fulls. Per a les grans taules d’escuma de mida -, l’apilament automatitzat és essencial.
5. Sistema auxiliar
· Sistema de buit: proporciona un grau de buit estable per a la taula de conformació.
· Sistema de circulació d’aigua: proporciona aigua de refrigeració per a extrusors, motlles, taules de conformació i dipòsits d’aigua de refrigeració.
· Sistema de control de temperatura: controleu amb precisió la temperatura de cada secció, motlle i placa de conformació de l'extrusora.
· Sistema de control de PLC: control integrat de tot motor, temperatura, grau de buit, velocitat i altres paràmetres.
Resum del flux de processos de producció
Tauler d’escuma PVC (utilitzant el mètode Celuka com a exemple): Resina PVC+Additius+Agent d’escuma → High - Velocitat Marxació en calent → Marreja en fred → Plasticització per Doble Extrus
Tauler d’escuma WPC: assecat en pols de fusta → barrejar amb resina PVC/PE/PP i additius → (granulació o ús directe) → Plictacions de doble extrusor de con → .. (El procés posterior és bàsicament el mateix que el tauler d’escuma PVC)
Tecnologies i punts de selecció clau
1. La fórmula és l’ànima: la fórmula del tauler d’escuma és extremadament complexa i l’equilibri entre l’agent d’escuma, el lubricant i l’estabilitzador és crucial. Els proveïdors d’equips excel·lents han de proporcionar una tecnologia i una orientació de processos de fórmules madures.
2. El motlle i la taula són el nucli: el disseny d’aquest sistema determina directament la densitat, la qualitat de la superfície, la uniformitat de gruix i l’estabilitat de producció del tauler. Els seus requisits de precisió de processament són molt elevats.
3. El control de la temperatura és la línia de vida: el procés d’escuma és extremadament sensible a la temperatura. La temperatura excessiva pot comportar una escuma excessiva i una ruptura cel·lular; La temperatura baixa pot provocar una espuma insuficient i una superfície rugosa. La temperatura de tot el procés d’extrusió i conformació ha de ser precisa i estable.
4. Trieu un proveïdor experimentat: la depuració i l'exploració de processos de la línia de producció de taulers d'escuma són molt professionals. Assegureu -vos de triar els fabricants d’equips amb un gran nombre de casos d’èxit i un fort suport tècnic.
5. Aclarir el posicionament del producte: abans de la compra, cal aclarir el producte objectiu (gruix, amplada, densitat), capacitat de producció i matèries primeres principals (ja sigui WPC basat en PVC o PE/PP), de manera que els fabricants d’equips puguin proporcionar la solució més adequada.
Màquina d'extrusió d'extrusió de plaques d'escuma PVC WPC
|
Model d’extrús |
(mm) Gruix del producte |
(mm) Amplada del producte |
(KW) Potència del producte |
(kg/h) Capacitat |
|
SJSZ80/156 |
5-25mm |
915-1220mm |
75kW |
300-400kg/h |
|
SJSZ80/173 |
5-30 mm |
915-1220mm |
90kW |
500-600kg/h |
|
SJSZ80/156+ SJSZ65/132 |
5-30 mm |
915-1220mm |
750KW +37 kW |
500-600kg/h |
Etiquetes populars: PVC WPC Foam Board Machine Machine Línia, Xina PVC WPC FUMA Board Machine Machine Fabricants, proveïdors, fàbrica, fàbrica
Un parell de
Línia de producció de perfils d'escuma PSPotser també t'agrada



Enviar la consulta